别再乱锁液压刀柄!规范操作避免卡刀掉刀
液压刀柄精度高、夹持稳,但锁紧操作容错率低,掉刀、刀具卡死取不出,大多是操作不规范导致。按下面步骤操作,规避故障:
-
清洁检查:用无尘布擦拭刀柄内孔、刀具柄部,清除切屑、油污;选用 h6 公差刀具,磕碰、拉伤的刀杆禁用,确认刀具满足刀柄最小夹持长度,杜绝短夹虚夹。
-
装刀到位:将刀具平稳插入刀柄,推到底贴紧限位面,不要悬空放置。
-
规范锁紧:依照厂家要求操作,部分型号拧至螺纹到位即可;有扭矩规范的款式,使用配套扭矩扳手锁紧,到标准值立刻停手,禁止额外加力。
⚠️严禁空锁,无刀具时锁紧会造成液压腔永久变形。
-
卸刀泄压:逆时针回转锁紧螺丝数圈,释放内部油压后再拔出刀具。若松螺丝后刀具卡滞,禁止硬撬,可用橡胶锤轻震辅助泄压,硬物敲击会损坏弹性薄壁。
-
收纳保养:使用完毕,松开锁紧螺丝再存放,定期复检夹持性能。
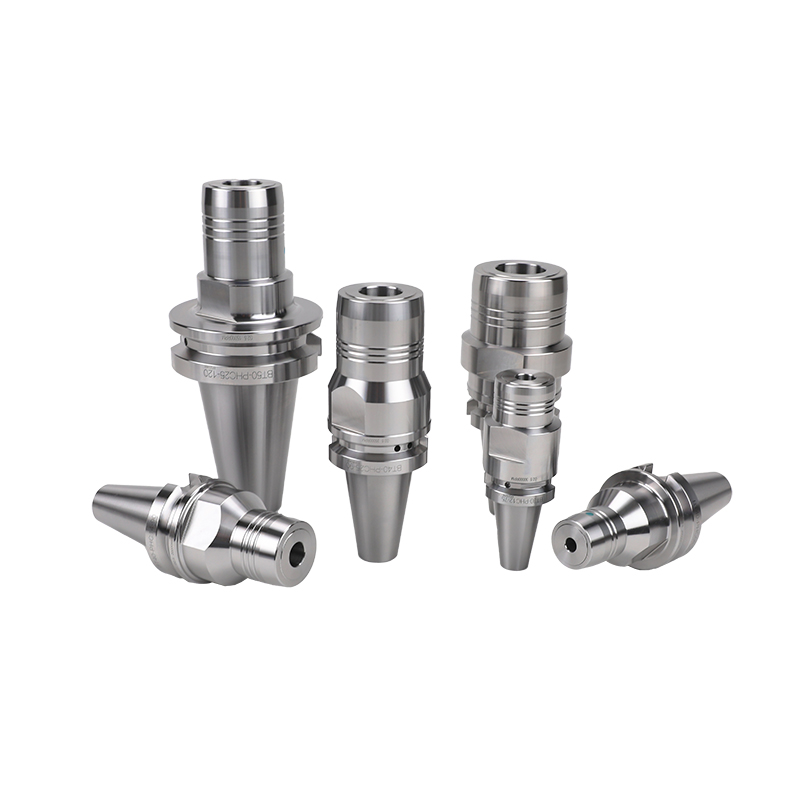
标准化操作,既能避免加工中掉刀报废工件,也能保护精密液压腔体,延长刀柄使用寿命,减少停机损失。
暂无更多信息〉