精加工必看|液压筒夹常见问题排查
液压筒夹凭借高精度、低振动、装夹简便的优势,广泛用于模具、航空、医疗等精密精加工。不少师傅在使用中常会遇到跳动超差、刀具打滑、漏油、加工振纹、拆装卡顿等状况。今天整理高频故障与原因,方便快速排查。
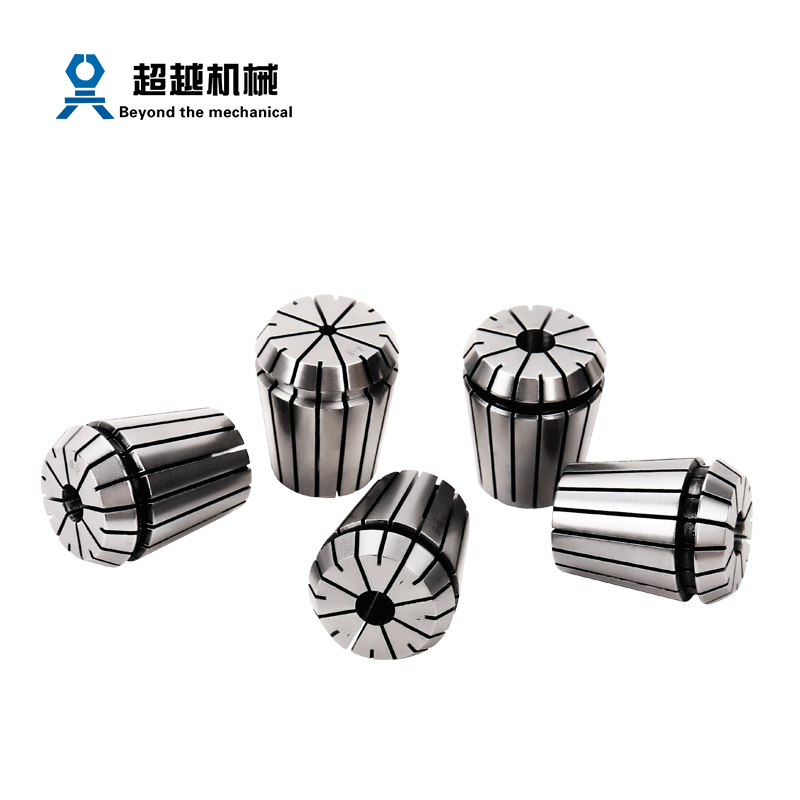
大多是压力不够,或者刀杆表面光滑、有切削油,摩擦力不足;少数是液压油腔密封老化,保压失效。✅ 解决:擦干刀杆表面油脂,检查保压;密封件老化及时更换。
密封环磨损、端盖松动、超力矩挤压导致油腔受损。⚠️ 重点提醒:液压筒夹属于密闭结构,不建议自行注油拆解,容易直接报废,返厂维修更稳妥。
内部液压油变质、混入空气,或者套筒已经产生塑性变形。✅ 解决:避免长时间高温连续加工,及时送检。
长期未拆卸、锁紧力矩过大,或者锈蚀、铁屑卡在配合间隙。✅ 解决:不要硬敲,清洁后均匀施加标准力矩松开。