CV型曲线热缩刀柄——五轴精密加工优选
五轴深腔、窄槽、大倾角精加工中,长悬伸震刀、摆头干涉撞壁、工件出现震纹是行业常见痛点,反复试刀修模严重影响加工效率与成品质量。
而CV型曲线热缩刀柄,针对性解决这类难题,是精密深腔加工的优质选择。它凭借独特曲线结构,完美平衡避空性能与夹持刚性,适配各类复杂精密加工工况。
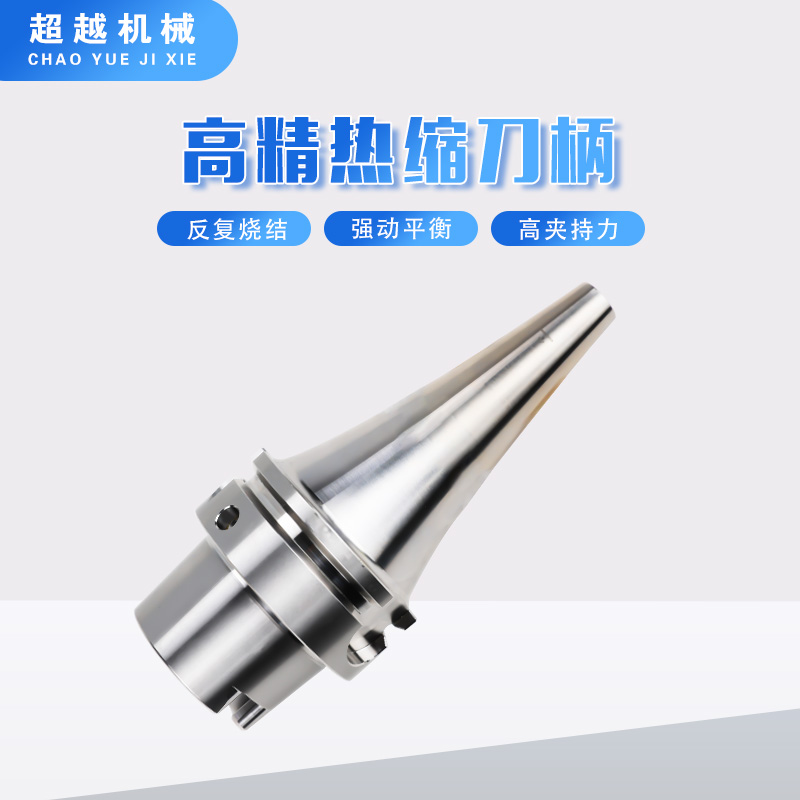
结构升级
不同于传统直线锥面热缩刀柄,CV型采用根部粗、前端细的平滑曲线过渡结构。同等悬伸条件下,刚性更强,可有效抑制切削震颤。流线型外观优化避空角度,彻底改善五轴摆头加工的干涉、撞刀问题,完美适配深槽、大倾角曲面清根作业。
高精度品质
刀柄采用热缩专用不锈钢材质,抗疲劳、耐高温,可耐受多次反复加热,不易变形开裂,使用寿命优异。
360°全域均匀抱刀,4倍径径向跳动≤0.003mm,精度稳定。出厂标配G2.5精密动平衡等级,适配25000–40000rpm高速加工;支持内冷结构,高压冷却、排屑更顺畅,完全满足高端精密精加工的精度与稳定性要求。
使用小贴士
1. 需搭配专业热缩机装刀,禁止手动强行装夹;
2. 优先使用低温热缩设备,单次加热温度控制在规范区间,减少反复加热次数,避免刀柄内孔金属疲劳、精度衰减;
3. CV曲线结构仅优化长悬伸避空与刚性,重切削、大余量工况不适用,优先选用标准直锥热缩刀柄。