侧固式刀柄,钻孔粗加工的实力派
不少师傅做钻孔、重切削加工,总遇到刀具打滑、扭矩不足的困扰。明明刀具没问题,切削时刀具却容易转动移位,孔位精度跑偏,很多时候是刀柄选型不对,侧固式刀柄就是这类工况的优选。
优势与短板分析
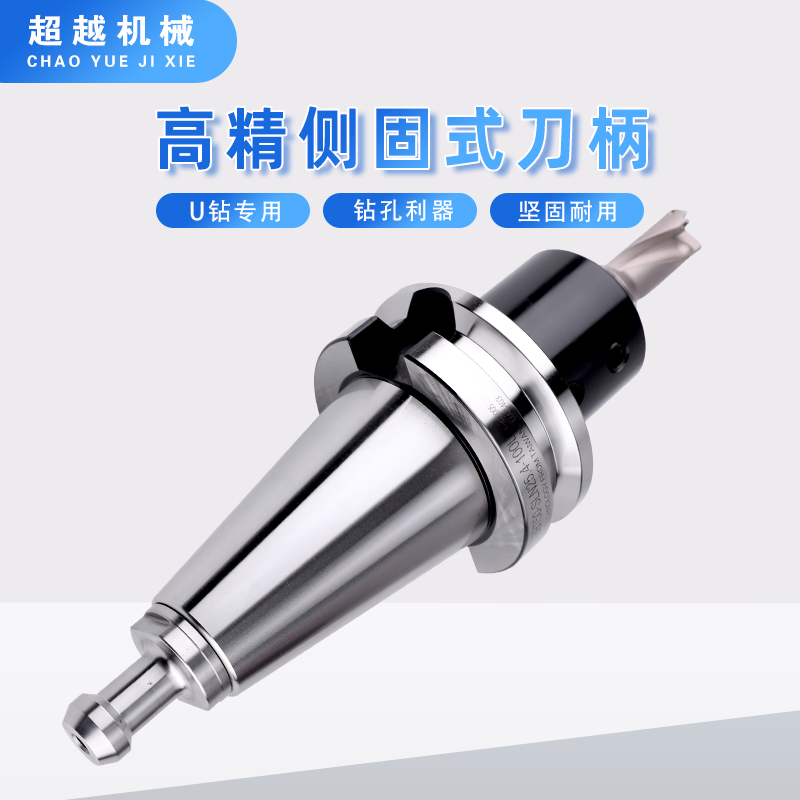
侧固式刀柄无筒夹结构,依靠侧面锁紧螺丝直接压紧刀具削边平面,通过机械硬锁传递扭矩。它抗打滑能力强,可承受钻孔、开粗的大扭矩切削,装夹简单,性价比高,适配钻头、锪刀、直柄铣刀粗加工。
但它短板也很突出:单点螺钉压紧的结构,回转径向跳动偏大,夹持同心度一般,不适合高光、精密精加工。拿来做精铣极易产生振纹,批量尺寸一致性差。
实操避坑要点
-
刀具必须带有削边平面,无削边刀具无法锁紧,严禁强行夹持。
-
锁紧螺丝按照标准扭矩拧紧,切勿暴力死拧,避免螺丝滑牙、刀杆压伤变形。
-
优先用于钻孔、开粗,精加工尽量不要选用侧固刀柄。
没有万能刀柄,匹配工况选型,才能降低工件报废,延长刀具寿命。