液压刀柄使用注意事项
液压刀柄同心度高、振动小、夹持稳定,适用于高速精铣、精密镗孔等精密工序。
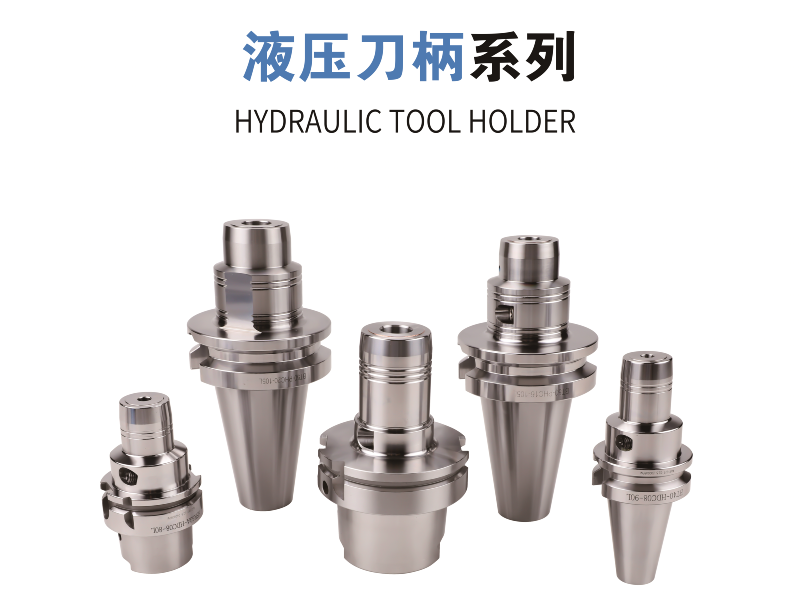
其依靠液压腔体压力夹持刀具,结构精密、容错率低,不规范操作易导致精度超差、漏油、腔体变形乃至报废,核心使用注意事项如下:
安装规范
装刀前彻底清洁刀柄内孔、刀杆及锁紧位置,无铁屑、油污、粉尘。
选用H6标准、无磨损变形的圆柱刀具,规范刀具插入深度,严禁浅插、超深顶压,避免夹持不稳和内部结构损伤。
锁紧禁忌
严禁空锁、暴力锁紧,必须使用专用扭矩扳手按标准扭力锁紧,禁止电动、气动工具紧固。
不得私自拆解密封螺丝,防止密封失效、漏油泄压,造成刀柄报废。
加工要求
刀柄工作温度不高于80℃,重切削、高速加工需全程通液冷却。
杜绝撞刀、重载硬切,不建议多级接长杆串联使用,新装刀具需校验径向跳动,保证加工精度。
养护存放
卸刀需缓慢松锁,待液压压力完全释放后再取刀。
加工后及时清洁刀柄,做好日常保养,可长期稳定夹持精度,延长刀柄使用寿命。